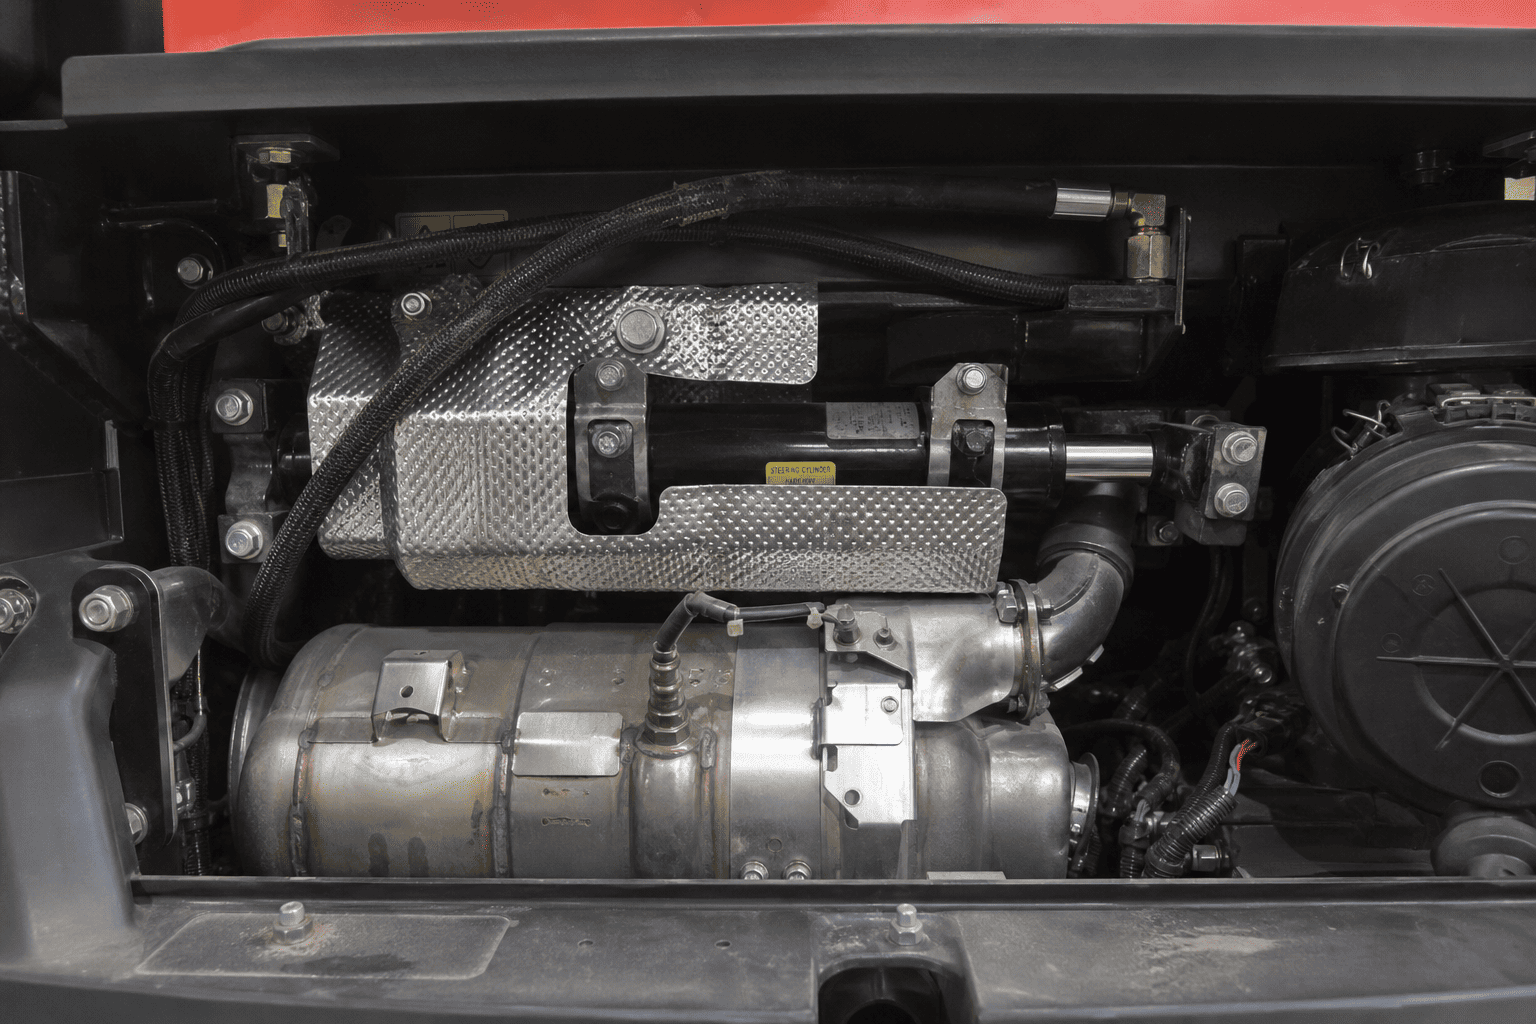
Bei modernen Bau-, Forst- und Landmaschinen hat die weltweite Einführung der Dieselemissionsnormen EPA Tier 4 Final und EU Stufe V die interne thermische Umgebung von Schwermaschinen dramatisch verändert:
WannStandard-HydraulikzylinderEntwickelt für milde Umgebungen mit 70 °C, werden in diesen heißen Gehäusen Hydraulikflüssigkeiten exponentiell abgebaut und Standard-Elastomerdichtungen werden innerhalb von Monaten spröde und zerfallen.
| Wärmequelle / Schritt | Beschreibung & Ergebnis |
|---|---|
| Aktive Regeneration des DPF/SCR-Kanisters | 600 °C, Strahlungswärmekonvektion im engen Motorraum |
| Umgebungstemperatur der Motorraumluft | 110°C–130°C |
| Wärmeübertragungspfad | Direkte Wärmeeinwirkung in Zylinderrohr und Flüssigkeit |
| Hydraulikzylinderöl | Übersteigt kontinuierlich 95 °C |
| Auswirkungen auf Standarddichtungen | Polyurethan-/Nitril-Dichtungen härten und extrudieren |
Hydrauliköl verliert beim Erhitzen nicht einfach seine Viskosität – es unterliegt einer zerstörerischen chemischen Zersetzung, die durch die Arrhenius-Geschwindigkeitsgleichung gesteuert wird:
1.Verdoppelung der Oxidationsrate:Bei jedem Anstieg der Betriebstemperatur der Flüssigkeit um 10 °C über 60 °C verdoppelt sich die Oxidationsrate von Standard-Mineralhydrauliköl.
2.Lack- und Schlammablagerung:Durch thermische Scherung werden langkettige Erdölmoleküle in flüchtige Säuren, Polymerschlamm und Hartlack gespalten. Dieser Lack überzieht die Innenflächen der Zylinderbohrung, erhöht den Reibungswiderstand und verursacht Kratzer auf den Kolbendichtungen.
3.Verbrauch von Anti-Verschleiß-Additiven:Zinkdialkyldithiophosphat (ZDDP) und Antischaumadditive zerfallen schnell, wenn die Temperatur des Öls 85 °C übersteigt, sodass die Gleitflächen von Metall auf Metall nicht mehr vor Abrieb durch Adhäsion geschützt sind.
| Massenöltemperatur | Ergebnis |
|---|---|
| 60°C | Erwartete Lebensdauer der Flüssigkeit: ~4.000 bis 5.000 Stunden (Basiswert) |
| 70°C | Erwartete Flüssigkeitslebensdauer: ~2.000 bis 2.500 Stunden (50 % Verlust) |
| 80°C | Erwartete Flüssigkeitslebensdauer: ~1.000 bis 1.250 Stunden (75 % Verlust) |
| 90°C+ | Starker Lack, Schlammbildung und schnelle Risse in der Dichtung |
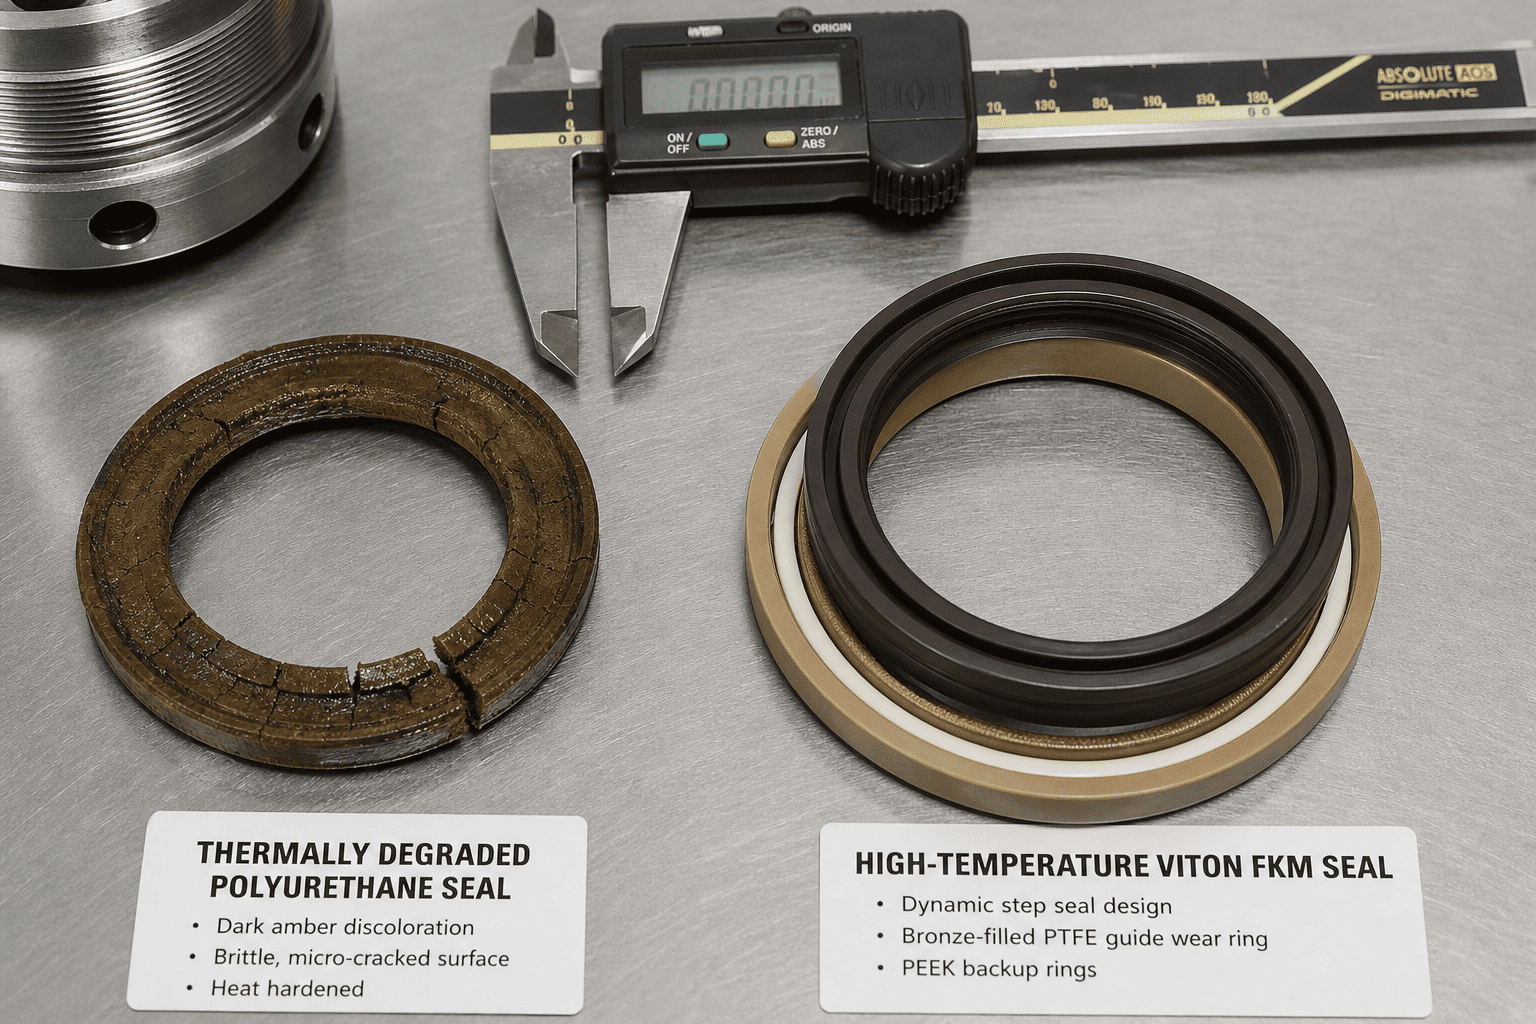
Wenn Standard-95-Shore-A-Polyurethan- (PU) oder Standard-Nitril-Dichtungen (NBR) Dauertemperaturen über 80 °C ausgesetzt werden, kommt es zu einem schnellen physikalischen Abbau:
Flottenwartungsleiter sollten Hochtemperatur-Hydraulikkreisläufe mithilfe dieses praktischen Diagnoseprotokolls inspizieren:
| Visuelles und körperliches Symptom | Thermische Ursache | Empfohlene Korrekturmaßnahme |
|---|---|---|
| Dunkler, verbrannter Geruch in der Hydraulikflüssigkeit | Thermische Zersetzung des Massenöls und Erschöpfung des Additivs | Flüssigkeit ablassen, System spülen, Filter austauschen, Ölkühlerkerne reinigen |
| Glasartige Aushärtung der Stababstreiferlippe | Extreme Strahlungswärme vom nahegelegenen DPF/Auspuff | Nachrüstung mit FKM- oder HNBR-Hochtemperatur-Abstreiferdichtung |
| Glasierter brauner Lack auf Chromstab | Polymerisierter Öllack, der auf heißem Chrom einbrennt | Stab mit Lösungsmittel reinigen, Kühlerluftstrom prüfen, auf synthetisches Öl umrüsten |
| Zylinderdrift nur im kalten Zustand | Permanenter Druckverformungsrestverlust in Kolbendichtungen | Zylinder mit vorgespannten Bronze-PTFE-Kolbendichtungen neu aufbauen |
| Lochige oder kerbige Kolbenführungsbänder | Thermischer Abbau von Standard-Nylon-Verschleißringen | Upgrade auf Hochtemperatur-Führungsringe aus Phenolharz-Verbundwerkstoff oder Bronze |
Konstruieren Sie kompakte Tier-4-Final-/Stufe-V-Geräte oder haben Sie mit wiederkehrenden Dichtungsausfällen an heißen, an den Auspuff angrenzenden Zylindern zu kämpfen?
Arbeiten Sie mit HCIC für maßgeschneiderte Hochtemperaturlösungen zusammenHydraulikzylinderBaugruppen: