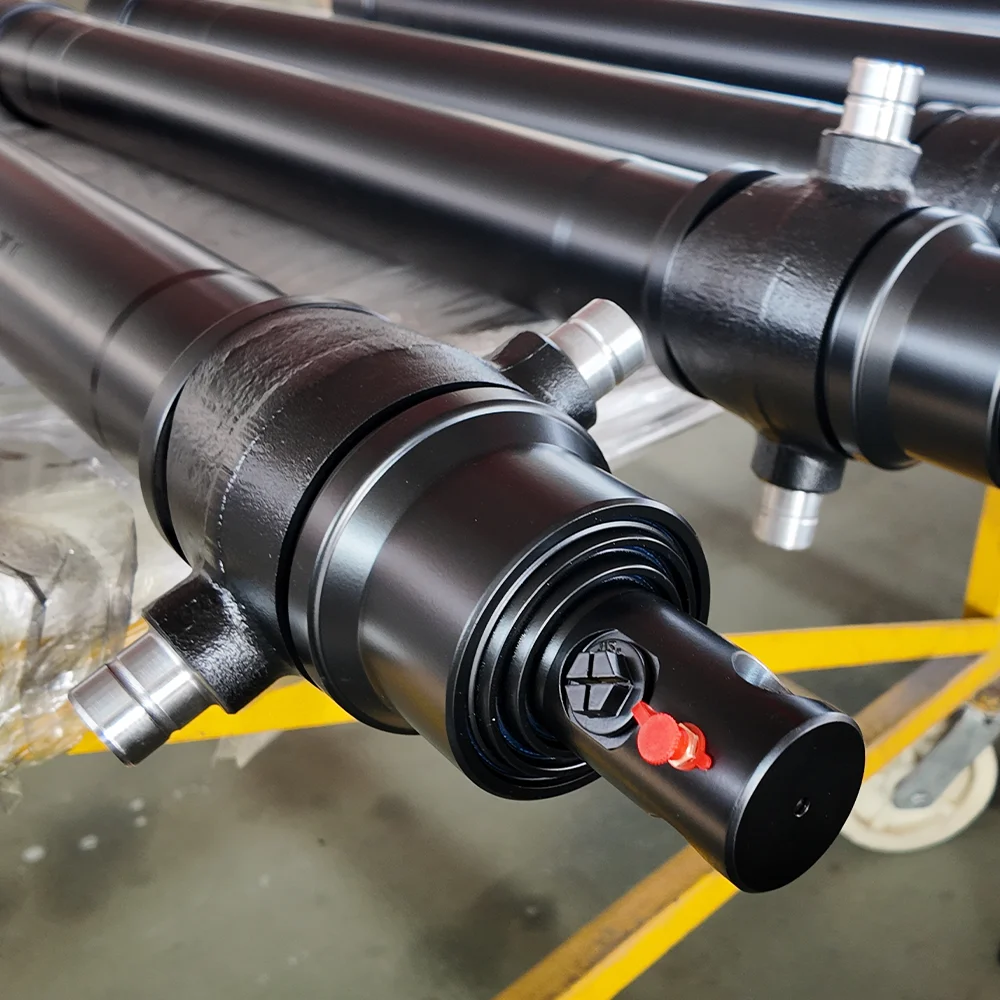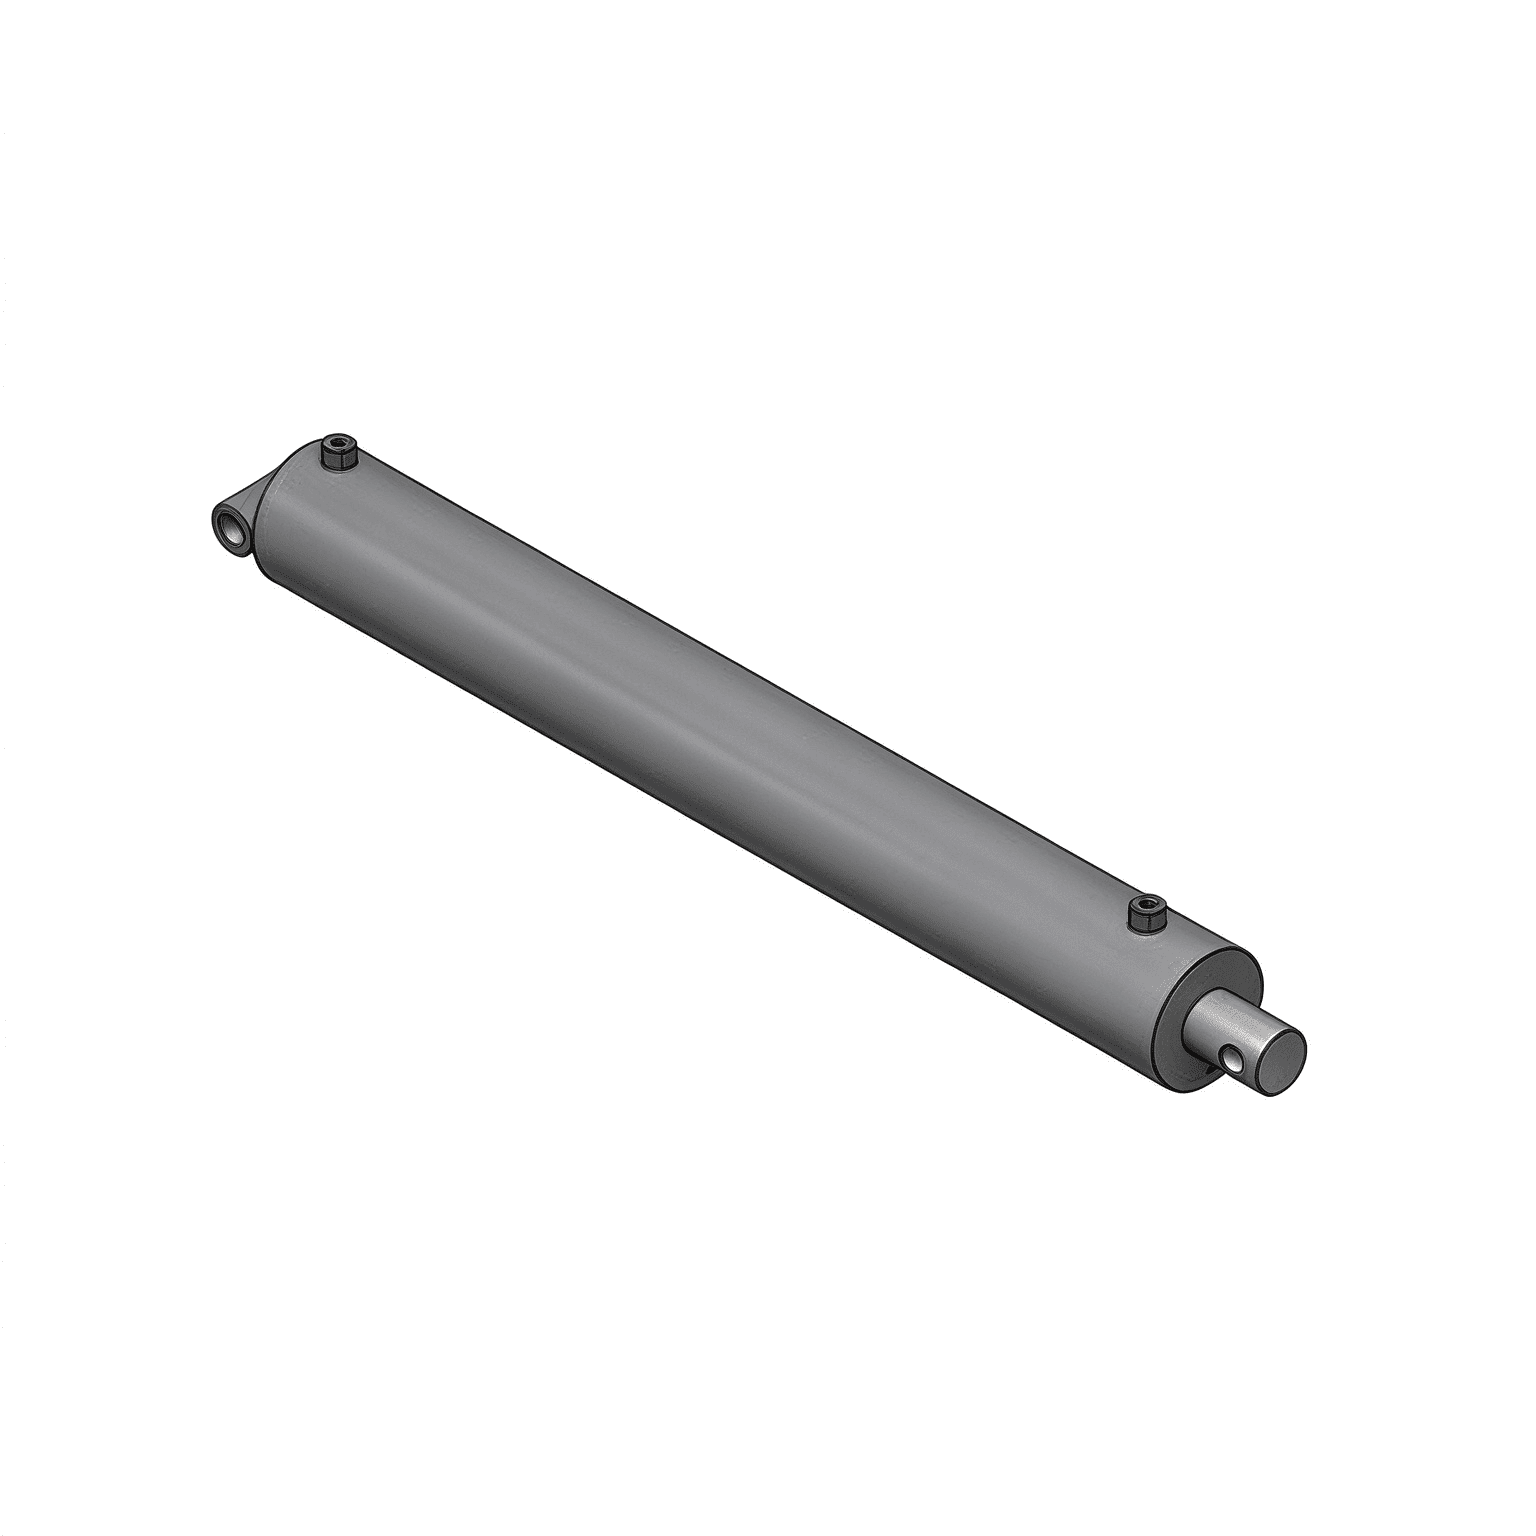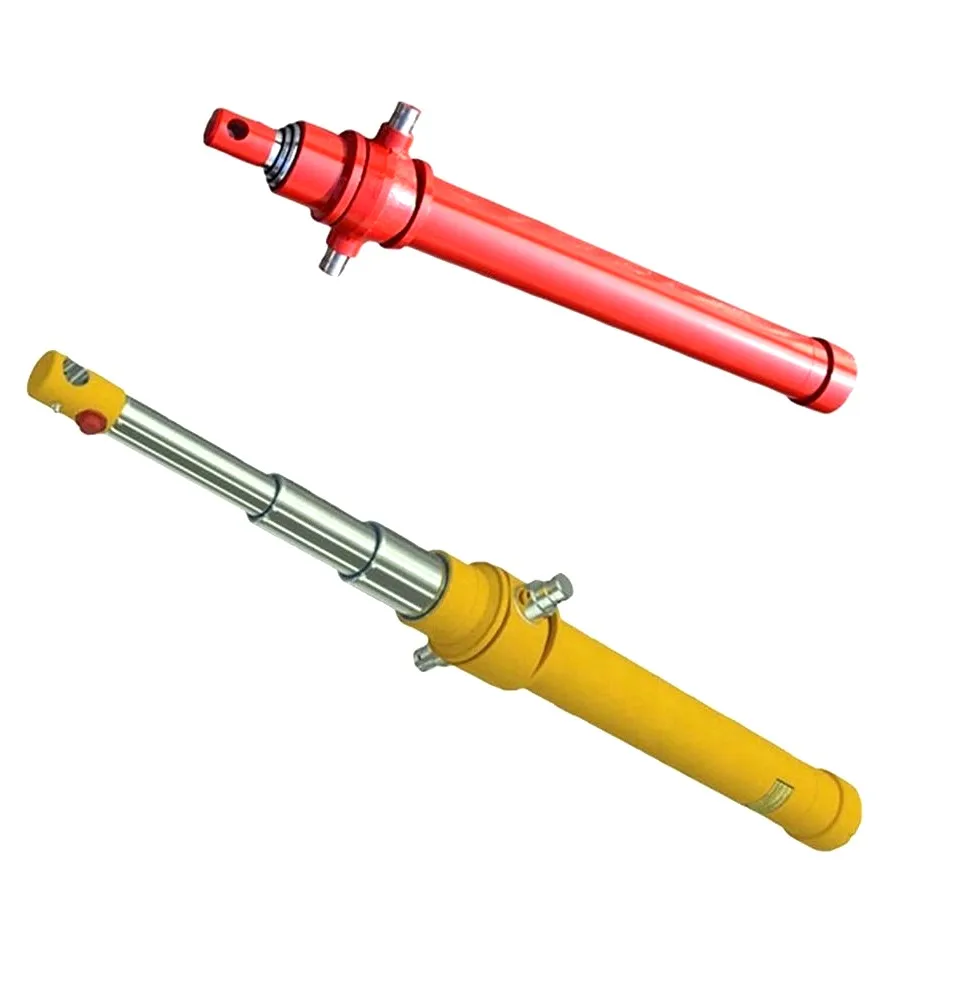
WannHydraulikzylinderBei einem Scheitern schauen die Außendiensttechniker instinktiv in den Lauf und überprüfen die Kolbendichtungen, das Stangenchrom und die Abstreifringe. Bei hochbeanspruchten mobilen Maschinen wie Baggern, Schaufelbaggern, Müllpackern und knickgelenkten Radladern werden jedoch bis zu 40 % der außerplanmäßigen Zylinderaustausche durch katastrophale mechanische Ausfälle an den Montagedrehpunkten verursacht: dem Stangenauge, dem Gabelkopf oder den Zapfenbolzenbohrungen.
Ein eingefrorener, abgenutzter oder ovalisierter Gelenkbolzen blockiert die Gelenke, verursacht starke seitliche Biegemomente an der Kolbenstange und beschleunigt die Undichtigkeit der Kopfdichtung. In diesem technischen Leitfaden werden die grundlegenden Mechanismen des Bolzenaugenverschleißes, die forensische Diagnostik zur Unterscheidung von Abrieb und Passungsrost sowie metallurgische Benchmarks für die Auswahl von Hochleistungsbuchsen und Bolzen aus gehärteter Legierung detailliert beschrieben.
| Fehlermodus | Physische Grundursache | Visuelle / akustische Signatur |
|---|---|---|
| Abrieb durch Klebstoff | Metall-Metall-Mikroschweißen durch Grenzschmierungsverlust unter extremem Kontaktdruck | Tiefe Längsrillen am Stift; hohes Kreischen während der Artikulation; Stift beschlagnahmt |
| Passungsrost | Mikroschwingungen (<100 µm) zerstören den schützenden Oxidfilm bei starker Vibration | Feines rötlich-braunes (Kakao-)Pulver oder schwarzer Schlamm, der aus dem Nadelöhr tropft; narbige Kontaktflächen |
| Bohrungsovalisierung (Augenverlängerung) | Spitzenpulsierende Stoßbelastungen übersteigen die Streckgrenze des Grundstahls über Millionen von Zyklen | Der Augenbohrungsdurchmesser weicht um >0,5 mm von der Rundung ab; übermäßiges mechanisches Klappern beim Umkehren |
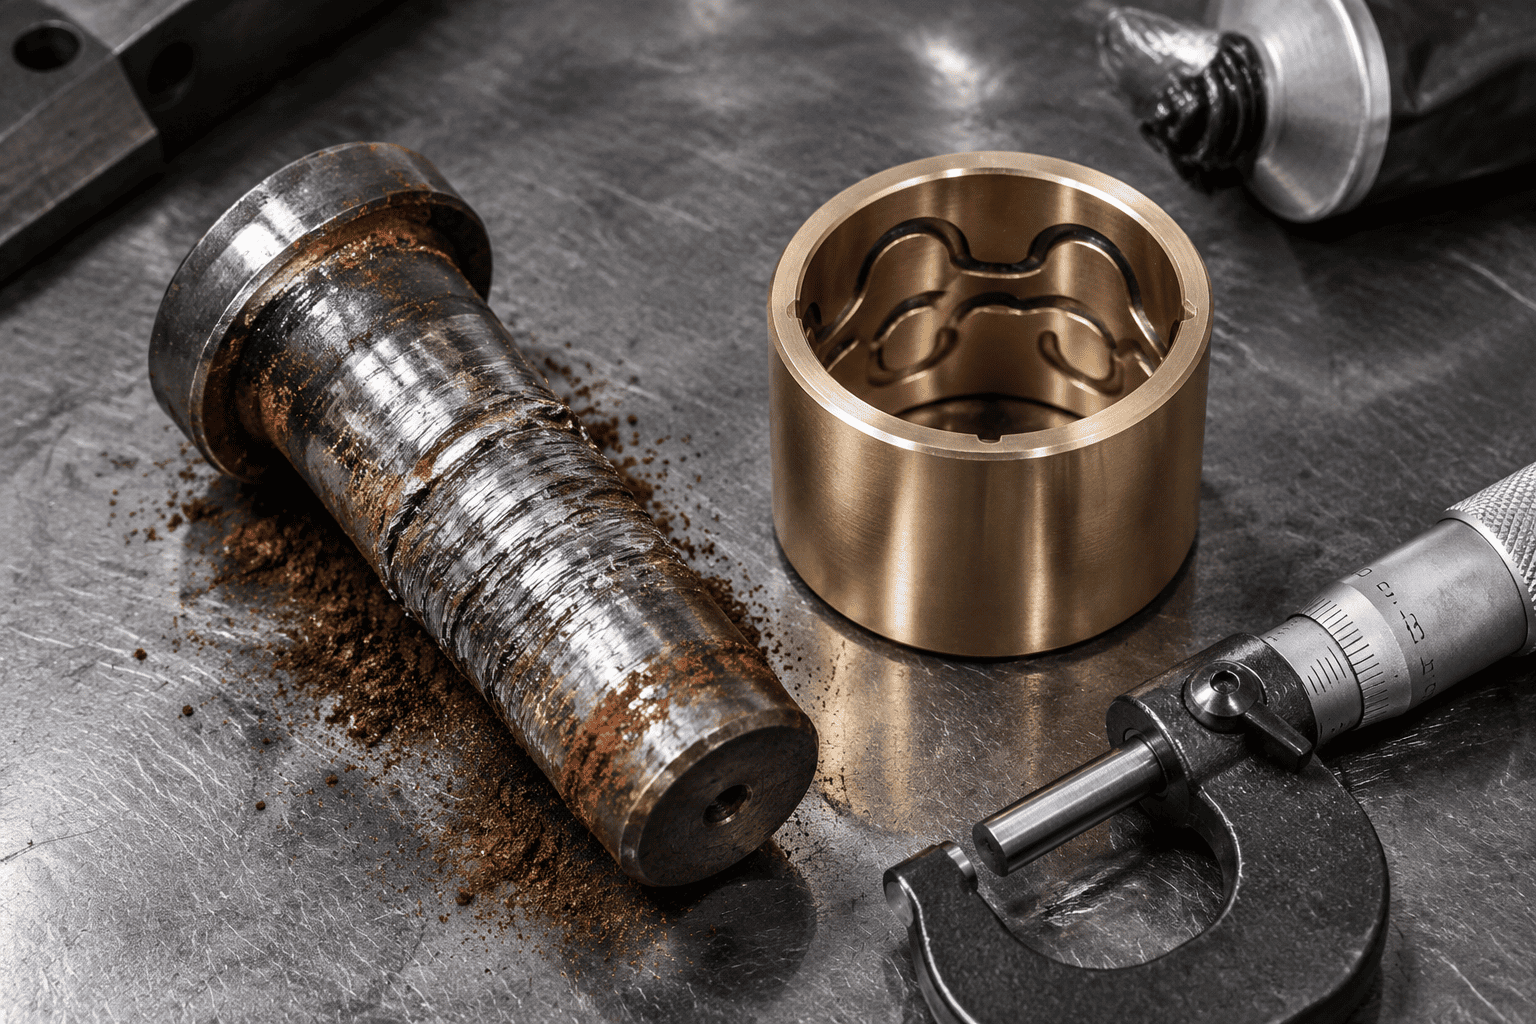
Bei einem BaggerlöffelHydraulikzylinderBeim Durchbrechen von dichtem Ton oder Gestein übersteigt der Kontaktdruck zwischen Stift und Buchse leicht 80 bis 100 MPa (11.600 bis 14.500 psi). Wenn der Schmierfettfilm zusammenbricht, berühren sich die mikroskopisch kleinen Oberflächenunebenheiten des Stahlstifts und des Stahlstangenauges direkt. Durch die Reibung wird lokal eine Hitze von mehr als 800 °C erzeugt, die zur Bildung von Mikroschweißnähten führt und Teile des Grundmetalls abreißt. Innerhalb weniger Stunden klemmt der Stift fest im Gabelkopf.
Bei Hochfrequenz-Vibrationsgeräten wie Straßenschneidwerken und hydraulischen Hämmern erfährt der Drehzapfen unter Dauerlast winzige Mikrowinkelbewegungen (weniger als 50 Mikrometer). Durch diese Mikroreibung wird Fett weggewischt und mikroskopisch kleine Stahlpartikel pulverisiert. Wenn diese frisch gescherten Stahlpartikel an der Luft oxidieren, bilden sie hartes Eisenoxid (Fe₂O₃), wodurch ein abrasives rotes Polierrouge entsteht, das das Nadelöhr übergroß schleift.
Bei einteilig geschmiedeten Stangenaugen und geschweißten Grundplatten bewirkt kontinuierliches gerichtetes Hämmern, dass die runde Bolzenbohrung dauerhaft in eine längliche Ellipse übergeht. Sobald der Abstand 0,8 mm (0,030 Zoll) überschreitet, verstärken sich die dynamischen Stoßbelastungen exponentiell, was schließlich zu Reifenermüdungsrissen an den 3-Uhr- und 9-Uhr-Spannungskonzentrationswinkeln des Auges führt.
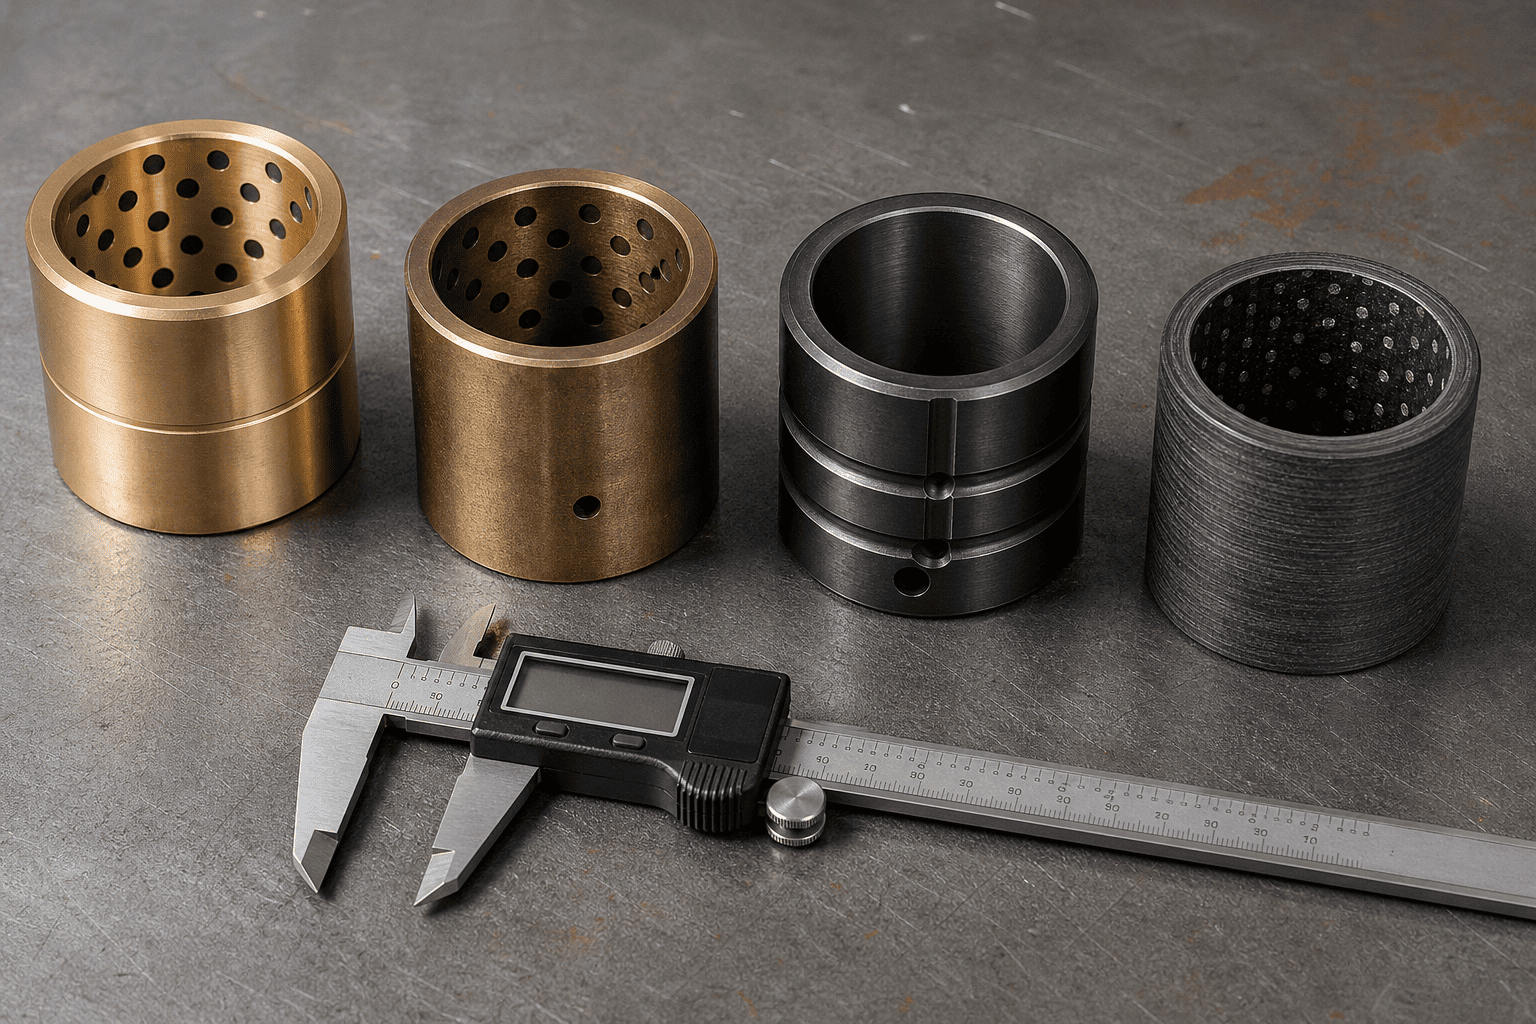
Die Wahl der richtigen Buchsenarchitektur macht den Unterschied zwischen 1.000 und 10.000 Stunden störungsfreier Drehzapfenlebensdauer aus:
| Qualität des Buchsenmaterials | Maximale dynamische Belastung | Schmierbedarf | Beste Operationsszene |
|---|---|---|---|
| Bleireiche Bronze (SAE 660 / C93200) | 35 – 45 MPa (mäßig) | Tägliches Einfetten erforderlich | Leichtindustrie und allgemeine Landwirtschaft |
| Manganbronze (C86300 hochfest) | 70 – 90 MPa (Hochleistung) | Regelmäßiges Einfetten erforderlich | Gestänge für schwere Erdbewegungs- und Bergbauschaufeln |
| Einsatzgehärteter Stahl (8620 aufgekohlt 60HRC) | 120 – 150 MPa (Extremer Schock) | Schmierung + Hochdruck-Molybdän | Müllpacker, Scherenbacken, schwere Brecher |
| PTFE-Faserverbundwerkstoff (Duralon) | 100 – 140 MPa (keine Schmierung) | 100 % FETTFREI, selbstschmierend | Unterseeische, lebensmitteltaugliche und unzugängliche Drehpunkte |
Installieren Sie niemals einen ungehärteten handelsüblichen 1045-Kohlenstoffstahlstift in einem schweren Zylindergabelkopf. Standard 1045 hat eine Oberflächenhärte von nur 18 bis 22 HRC; Es verformt sich und fressen innerhalb weniger Wochen an einer Manganbronze- oder gehärteten Stahlbuchse.
Basiskernmaterial: 4140 Chrom-Molybdän oder 8620 Nickel-Chrom-legierter Stahl, vergütet für Kernfestigkeit (28–32 HRC), um extreme Biegestöße ohne Bruch zu absorbieren.
Oberflächen-Einsatzhärtung: Induktionsgehärtet oder tiefaufgekohlt auf 58 bis 62 HRC bis zu einer Mindesttiefe von 1,5 mm (0,060 Zoll).
Oberflächenbeschaffenheit: Präzisionsgeschliffen und poliert auf Ra ≤ 0,2 μm (8 Mikrozoll). . In korrosiven Umgebungen auf See, tauendem Streusalz oder chemischen Düngemitteln sollten Sie eine 25-Mikrometer-Hartverchromung oder eine QPQ-Flüssignitrier-Deckschicht über dem gehärteten Gehäuse anbringen.
Treten in Ihrer Geräteflotte anhaltende Bolzenfresser, klirrende Drehgelenke oder knackende Gabelkopfohren auf?
Kontaktieren Sie die spezialisierte Engineering-Gruppe von HCIC. Wir stellen kundenspezifische Hochleistungszylinder her, die mit Buchsen aus Manganbronze, einer einsatzgehärteten Legierung oder selbstschmierenden Verbundwerkstoffen ausgestattet sind, gepaart mit zertifizierten induktionsgehärteten Stiften mit 58–62 HRC, die für Zuverlässigkeit ohne Ausfallzeiten ausgelegt sind.