In rauen Betriebsumgebungen ist Kolbenstangenkorrosion selten nur ein kosmetischer Makel. Ein einzelner mikroskopisch kleiner Rostfleck auf einer freiliegenden Zylinderstange wirkt wie eine gezackte Rasierklinge.
Jedes MalHydraulikzylinderrBeim Einfahren entsteht ein rauer Eisenoxidkrater, der direkt über den Polyurethan-Stangenabstreifer und die primäre U-Cup-Druckdichtung schneidet. Innerhalb von Dutzenden von Zyklen:
Bei Maschinen, die Küstenluft, Enteisungssalzen auf Autobahnen (Kalzium- und Magnesiumchlorid) oder säurehaltigen Agrarchemikalien ausgesetzt sind, bilden sich im Standardkatalog erhältliche Hartchromstäbe häufig innerhalb einer einzigen Saison mit Blasen und Löchern. Die Wahl der richtigen Oberflächenmetallurgie ist die kostengünstigste Verteidigungslinie.
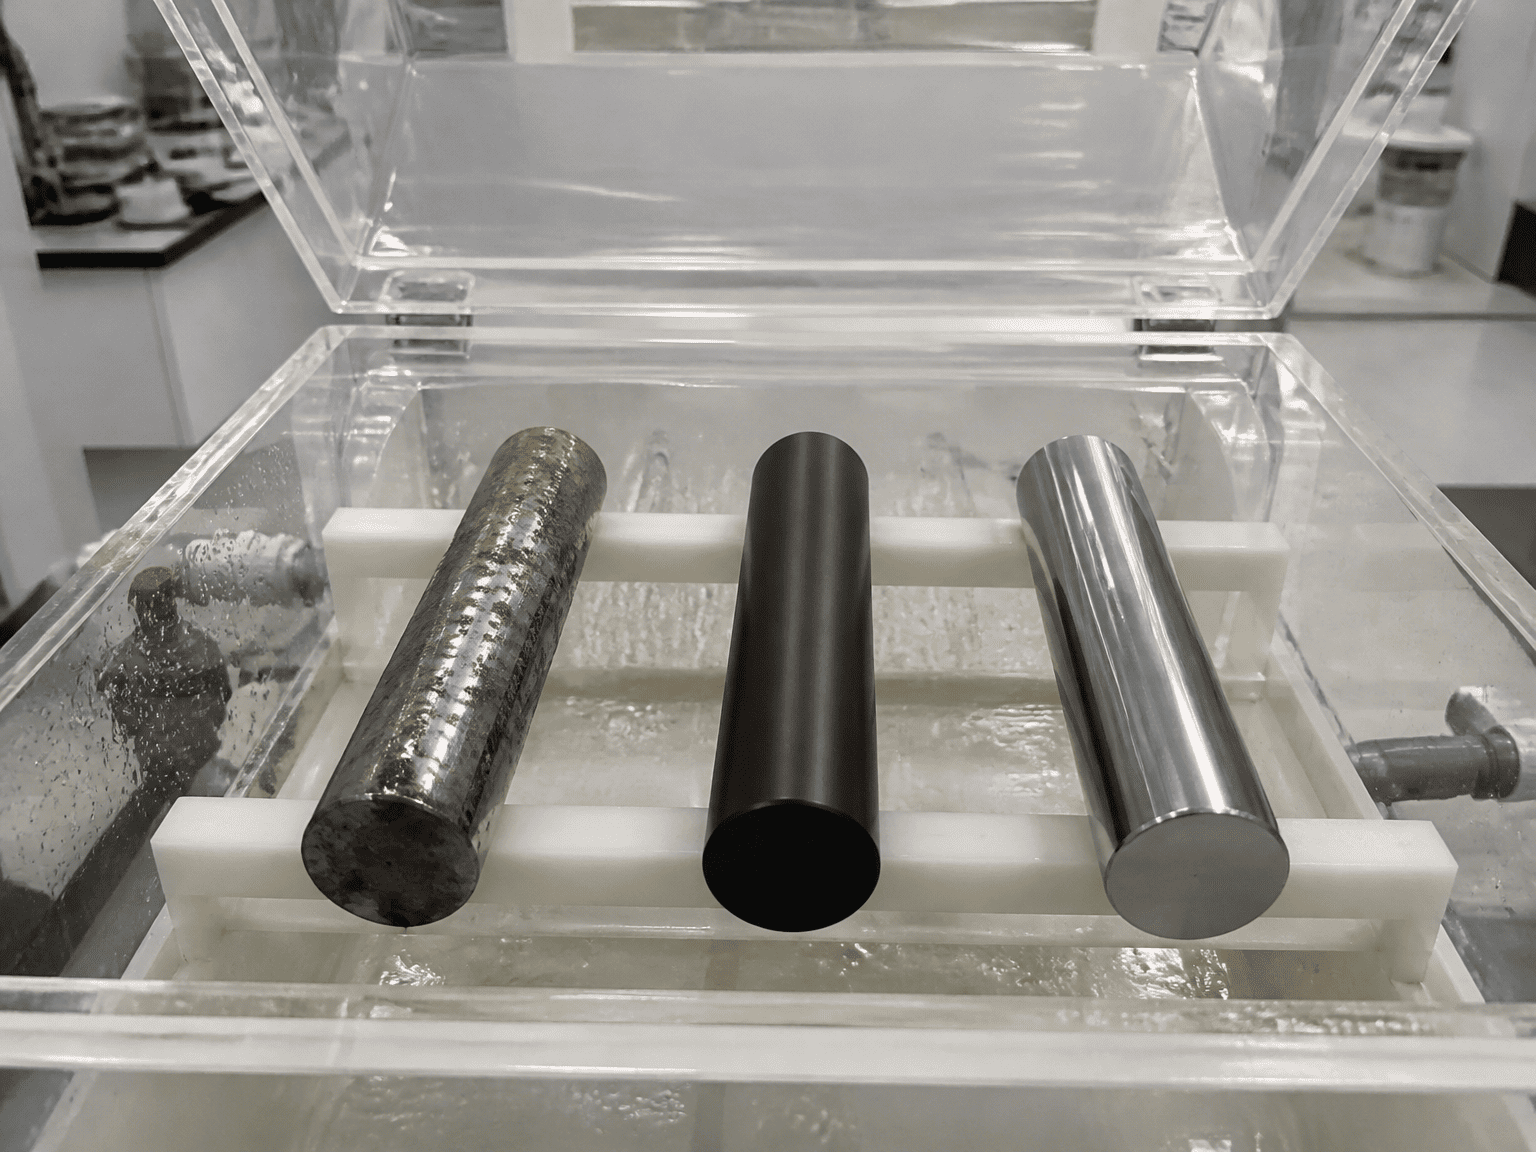
[ 1. Standard-Hartchrom ] ===> Mikrorissige galvanisierte Schale (basiert auf einer reinen Oberflächenbarriere)
[ 2. QPQ-Flüssignitrieren ] ===> Thermische chemische Diffusionsschicht in den Stahl (kein Abblättern der Beschichtung)
[ 3. Nickel-Chrom-Doppelschicht] ===> Dichte, nicht poröse Nickelbarriere + Opfer-Hartchrom-Außenschicht
Standard-Hartchrom bleibt der weltweite Maßstab für Innen- und Leichtindustriemaschinen.
- Der Prozess: Eine Schicht aus metallischem Chrom (normalerweise 20 bis 30 Mikrometer dick) wird auf induktionsgehärtetem Kohlenstoffstahl elektroplattiert und auf Hochglanz poliert (Ra 0,1 bis 0,2 Mikrometer).
- Die mikroskopische Realität: Alles elektrolytisch abgeschiedene Chrom weist von Natur aus Tausende von mikroskopisch kleinen Spannungsbrüchen („Mikrorissen“) auf. In trockenen oder sauberen Ölumgebungen halten diese Mikrorisse den Schmierölfilm vorteilhaft. In aggressiven chemischen Umgebungen sickern jedoch korrosive Elektrolyte direkt durch die Mikrorisse in den Rohstahl darunter. Unter dem Chrom blüht Rost auf, der die Beschichtung in scharfen Flocken ablöst.
Bei QPQ handelt es sich nicht um eine Oberflächenbeschichtung, die auf dem Stahl aufliegt; Es handelt sich um einen thermochemischen Diffusionsprozess, der die äußere Molekularstruktur des Stahls selbst grundlegend verändert.
- Der Prozess: Der rohe Stahlstab wird in einem speziellen geschmolzenen Salzbad einer flüssigen ferritischen Nitrocarburierung unterzogen, gefolgt von mechanischem Polieren und sekundärer Oxidation. Stickstoff- und Kohlenstoffatome diffundieren tief in das Stahlgitter und erzeugen eine extrem harte Eisennitrid-„Verbindungsschicht“ (typischerweise 15 bis 25 Mikrometer tief), die von einer tieferen Stickstoffdiffusionszone unterstützt wird.
- Entscheidender Vorteil: Da es keine separate galvanisierte Hülle gibt, kann QPQ keine Blasen bilden, abplatzen, sich ablösen oder abblättern. Darüber hinaus versiegelt die dichte schwarze Eisenoxidbeschichtung die Mikroporen der Oberfläche und bietet so eine außergewöhnliche Beständigkeit gegen Streusalz und Kiessplitter.
Wenn Geräte direkt in Salzwasserspritzgebieten oder auf Offshore-Bohrinseln betrieben werden, sorgt die zweischichtige Nickel-Chrom-Schicht für maximalen galvanischen Schutz.
- Der Prozess: Eine dicke, porenfreie duktile Nickelunterschicht (30 bis 50 Mikrometer) wird zuerst auf den Stahl galvanisiert, gefolgt von einer Standard-Hartchrom-Deckschicht (20 bis 30 Mikrometer).
- Entscheidender Vorteil: Die Basisschicht aus reinem Nickel bietet eine undurchlässige, korrosionsbeständige chemische Barriere, die das Stahlsubstrat vollständig abdichtet. Die äußere Chromdeckschicht sorgt für eine hohe Oberflächenhärte und Kratzfestigkeit. Selbst wenn aggressives Salzwasser in die Mikrorisse des Chroms eindringt, bleibt es an der Nickelbarriere stehen, ohne den Grundstahl zu berühren.
| Leistungsparameter | Hartchrom | QPQ Flüssignitrieren | Doppelschichtiges Nickel-Chrom |
|---|---|---|---|
| Salzsprühtest nach ASTM B117 | 100 bis 200 Stunden | 400 bis 800+ Stunden | 1.000 bis 1.500+ Stunden |
| Oberflächenhärte | 850 bis 1.000 HV | 900 bis 1.150 HV | 850 bis 1.000 HV (Chromschicht) |
| Kies/Schlagsplitterung | Mäßig (anfällig für Mikrochips) | Ausgezeichnet (kein Abblättern oder Abblättern) | Gut (Nickel absorbiert Stöße) |
| Oberflächenfarbe und Ästhetik | Helles Spiegelsilber | Satin Gunmetal / Mattschwarz | Helles Spiegelsilber |
| Beständigkeit gegen Enteisungschemikalien | Schlecht (schnelle Lochfraßbildung in MgCl₂/CaCl₂) | Hervorragend (beständig gegen chemische Salzlösung) | Hervorragend (undurchlässige Barriere) |
| Relativer Kostenfaktor | Grundlinie (1,0 $×) | Mäßig (1,2 bis 1,4× $) | Premium ($1,8 bis 2,5×) |
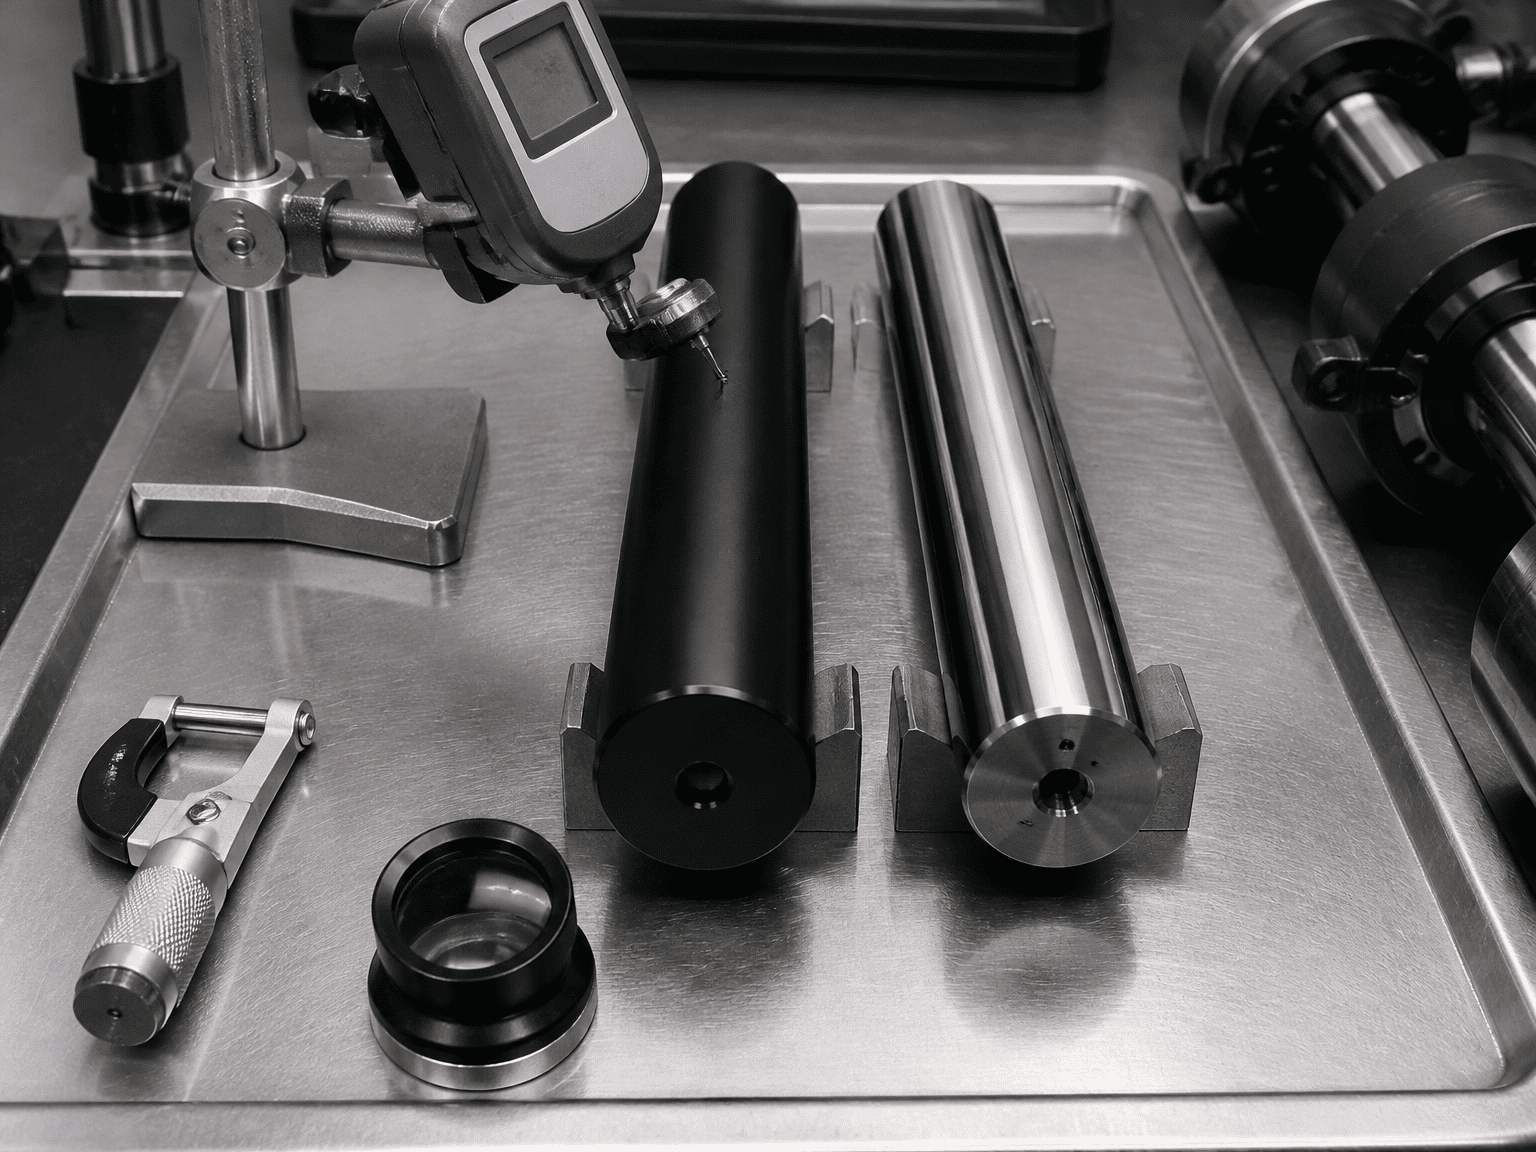
+--------------+------------------------------------+--------------------------------+
| Standard-Chrome | QPQ Flüssignitrieren | Nickel-Chrom Dual |
+--------------+------------------------------------+--------------------------------+
| • Indoor-Fabrikautomation | • Autobahn-Schneepflüge und Salzstreuer| • Offshore-Kräne und Winden |
| • Stationäre Ladenpressen | • Landwirtschafts- und Düngemitteltanks | • Hebezeuge für Küstencontainerschiffe|
| • Geschlossene Werkzeugmaschinen | • Müllseiten- und Hecklader | • Wassergeschützte Marinedocks |
| • Saubere Lagerstapler | • Forst- und Zuschlagstofftransporteure | • Unterwasser-Hydraulikantriebe |
+--------------+------------------------------------+--------------------------------+
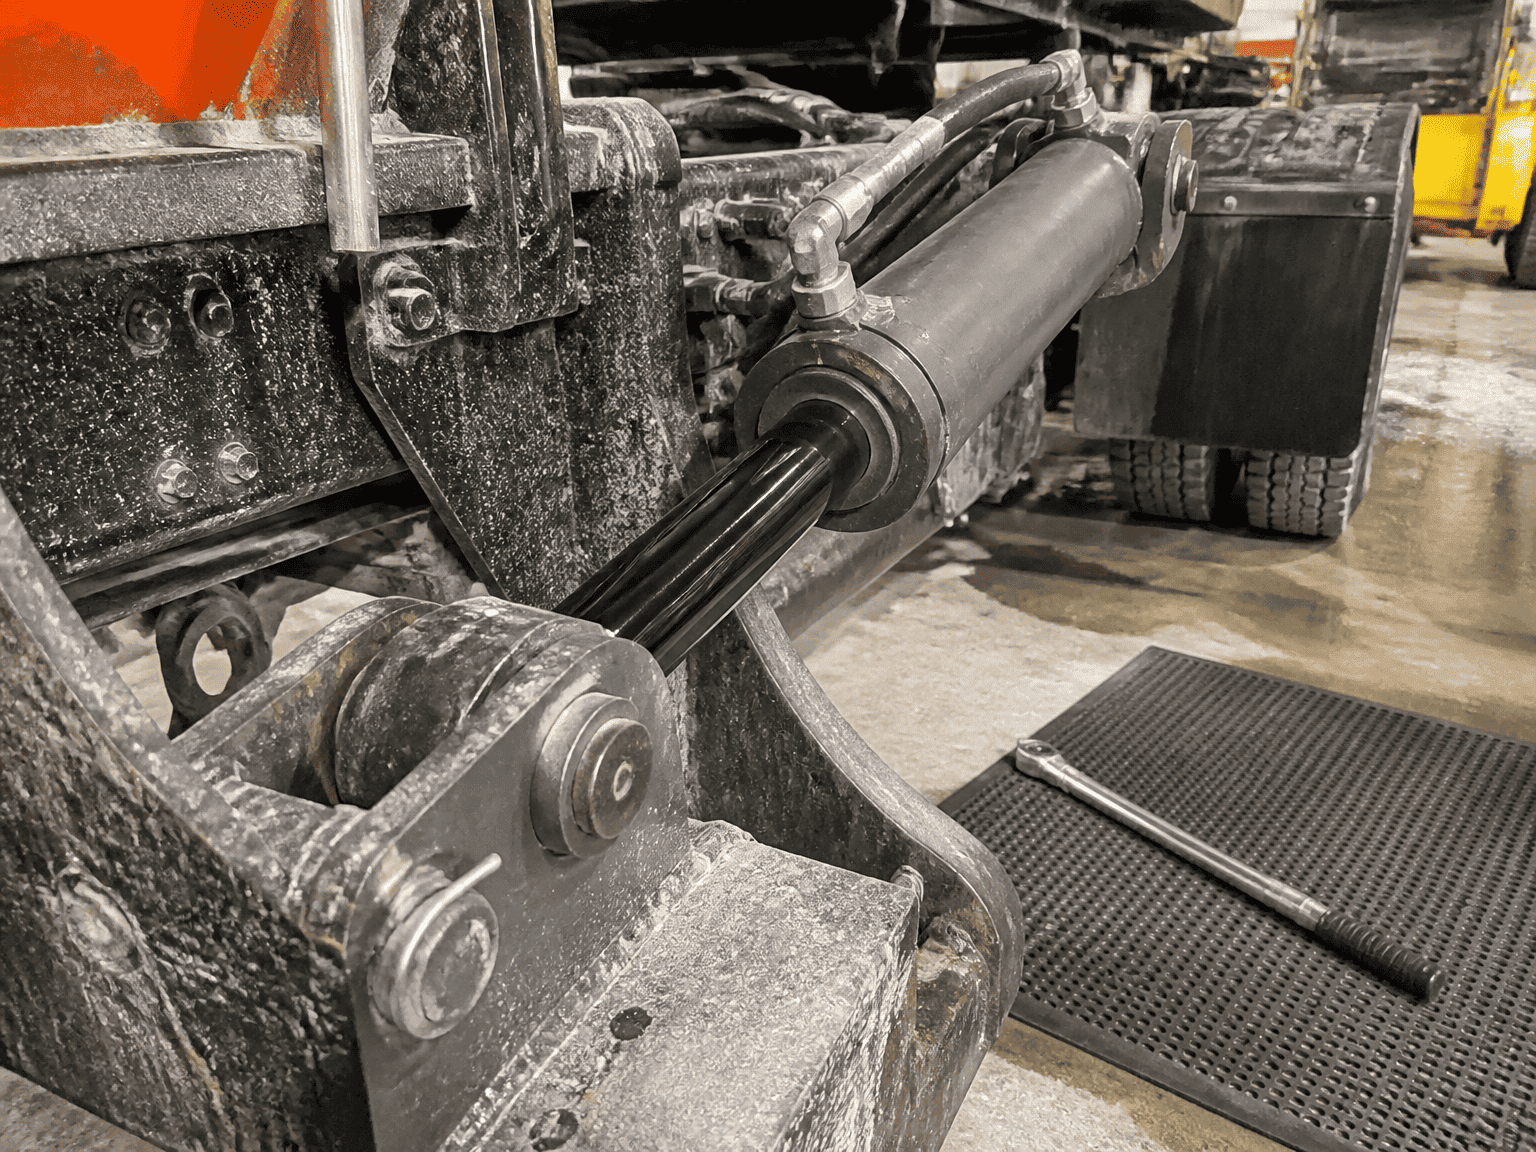
Kommunale Winterdienstfahrzeuge fahren direkt durch unter Druck stehende Wolken aus flüssigem Kalziumchlorid und nassem Steinsalz. Salzsprühnebel sprengt die AusgedehnteHydraulikzylinderRute zusammen mit Hochgeschwindigkeits-Straßenschotter. Die splitterfeste, einheitliche Diffusionsschicht von QPQ verhindert lokale Lochfraßbildung, während die elegante schwarze Oberfläche die Sonnenblendung für den Gegenverkehr reduziert.
Flüssige Stickstoffdünger und Kalischlämme sind bekanntermaßen aggressiv gegenüber standardmäßigem galvanisiertem Chrom. QPQ bietet die nötige chemische Passivität, um die saisonale chemische Belastung zu überstehen, ohne die Stopfbuchsdichtungen zu beschädigen.
In Meeresspritzgebieten, in denen die Ausrüstung ständig Meeresnebel und Gezeitenspray ausgesetzt ist, ist zweischichtiges Nickel-Chrom der anerkannte globale Standard. Die höheren Anfangsinvestitionen werden durch die Vermeidung von Offshore-Hydrauliklecks und teuren Schiffsstillstandszeiten ausgeglichen.
Die in diesem Leitfaden genannten Korrosionsleistungsbewertungen basieren auf neutralen Salzsprühnebellabortests gemäß ASTM B117. Die Lebensdauer vor Ort kann je nach lokalen Chemikalienkonzentrationen, mechanischen Abriebzyklen, UV-Strahlung und Flottenwaschprotokollen variieren.
HCIC fertigt kundenspezifische Präzisionshydraulikzylinder aus induktionsgehärtetem Hartchrom, QPQ-Flüssignitrierung und Nickel-Chrom-Stangen in Marinequalität für Gerätebauer auf der ganzen Welt.